Detector y Alarma de Concentración de Polvo – ¿Cómo Construir una Línea de Defensa de Seguridad para su Fábrica?
En la producción industrial, la explosión de polvo es un peligro importante que amenaza la vida y la seguridad de la propiedad. En industrias como la minería del carbón, la química, el procesamiento de granos y la farmacéutica, una vez que la concentración de polvo inflamable y explosivo suspendido en el aire alcanza cierto nivel y encuentra una fuente de ignición, puede ocurrir una explosión catastrófica. Por lo tanto, el detector y alarma de concentración de polvo se ha convertido en un dispositivo de seguridad indispensable para estos lugares de trabajo.
Entonces, frente a diferentes riesgos de polvo industrial y condiciones de trabajo complejas, ¿cómo elegir el detector y alarma de concentración de polvo adecuado para su fábrica? Este artículo le proporcionará respuestas sistemáticas.
I. Detector de concentración de polvo con alarma audible y visual: ¿Cómo lograr una advertencia en tiempo real en el lugar?
Problema: El personal en el lugar no puede detectar la concentración excesiva de polvo a tiempo
Durante la producción, el aumento de la concentración de polvo suele ser gradual. Sin monitoreo en tiempo real y alarma inmediata, los operadores pueden ingresar sin saberlo a áreas peligrosas y, una vez que hay una fuente de ignición, las consecuencias pueden ser catastróficas.
Solución
El detector de concentración de polvo con alarma audible y visual está diseñado específicamente para resolver este problema. Cuando la concentración de polvo en el lugar alcanza el umbral de alarma preestablecido, el dispositivo activa simultáneamente un zumbador de alta decibelios y una luz roja intermitente, asegurando que el personal en el lugar pueda recibir la alarma rápidamente sin importar dónde se encuentren en el taller.
Ventajas principales
-
Diseño integrado audible y visual: Sonido ≥100dB, luz intermitente altamente visible – claramente identificable incluso en entornos ruidosos
-
Alarma ajustable de dos niveles: Puede establecer niveles de prealarma y alarma alta por separado para cumplir con diferentes requisitos de seguridad
-
Respuesta rápida: Tiempo de respuesta de alarma ≤2 segundos después de detectar concentración excesiva
-
Advertencia en el lugar: Las alertas se emiten localmente sin depender de una sala de control central
Escenarios aplicables
-
Frentes de minería de carbón subterránea
-
Talleres de producción química
-
Salidas de colectores de polvo en plantas de procesamiento de granos
-
Talleres de procesamiento de madera
-
Operaciones de trituración y mezcla en fábricas farmacéuticas
II. Detector de polvo a prueba de explosiones para talleres: ¿Cómo garantizar la seguridad del monitoreo en áreas peligrosas?
Problema: Los detectores de polvo ordinarios son en sí mismos un peligro para la seguridad en áreas peligrosas
En minas de carbón subterráneas, áreas peligrosas de plantas químicas y zonas de riesgo de explosión de polvo, los dispositivos electrónicos ordinarios pueden causar explosiones debido a chispas eléctricas. Si se usa un detector no a prueba de explosiones, el dispositivo mismo se convierte en una "fuente de ignición".
Solución
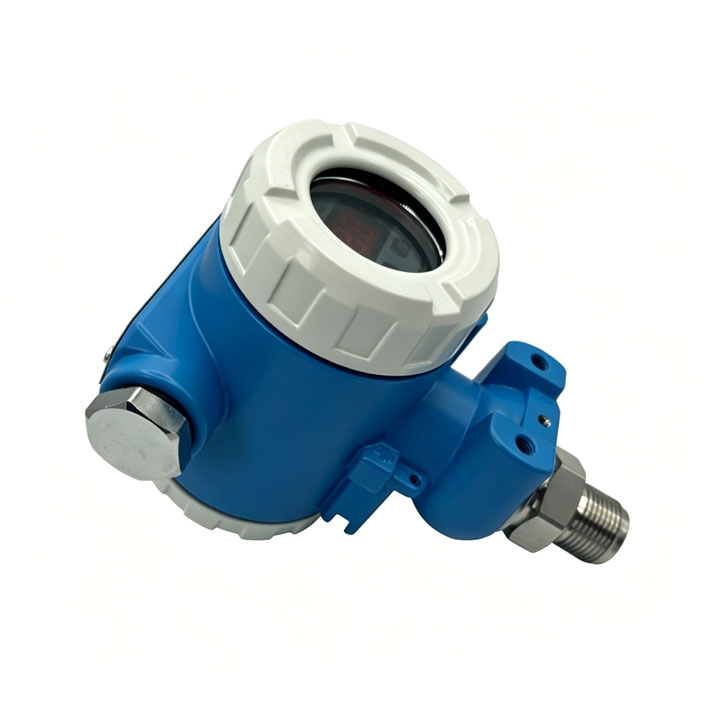
El detector de polvo a prueba de explosiones para talleres está diseñado específicamente para entornos inflamables y explosivos. Cuenta con clasificaciones de seguridad a prueba de explosiones certificadas a nivel nacional para garantizar un funcionamiento seguro en áreas peligrosas.
Ventajas principales
-
Certificación a prueba de explosiones autoritativa: Clasificación a prueba de llamas ExdⅡBT6 o ExdⅡCT6, adecuada para áreas peligrosas de gas y polvo
-
Diseño de circuito intrínsecamente seguro: Limita la energía eléctrica para prevenir la generación de chispas
-
Carcasa robusta: Carcasa a prueba de explosiones de aluminio fundido o acero inoxidable, resistente a impactos y corrosión
-
Opción minera: Disponible con certificación de seguridad minera MA para uso en minas de carbón subterráneas
Escenarios aplicables
-
Frentes de minería de carbón subterránea y vías de transporte
-
Talleres inflamables y explosivos de plantas químicas
-
Áreas de peligro de explosión de polvo (ej. procesamiento de polvo de aluminio/magnesio)
-
Estaciones de servicio, cabinas de pintura en aerosol
-
Silos de granos, fábricas de piensos
III. Alarma de concentración de polvo para plantas de procesamiento de granos: ¿Cómo manejar el polvo especial en la industria de procesamiento de granos?
Problema: El polvo de granos es inflamable y explosivo, lo que dificulta el monitoreo
El polvo generado en la industria de procesamiento de granos (molinos de harina, fábricas de piensos, molinos de arroz, silos de granos, etc.) no solo es de alta concentración sino también inflamable y explosivo. Además, las partículas de polvo de granos son finas y pegajosas, adhiriéndose fácilmente a las sondas de los sensores y causando imprecisiones en la medición.
Solución
La alarma de concentración de polvo para plantas de procesamiento de granos está especialmente optimizada para las características del polvo de granos, con un diseño de sonda antiadherente y una función de limpieza automática opcional para garantizar un funcionamiento estable a largo plazo.
Ventajas principales
-
Sonda antiadherente: Tratamiento especial de superficie para reducir la adhesión de polvo de granos
-
Limpieza automática opcional: Función de purga periódica disponible para mantener la sonda limpia
-
Diseño de amplio rango: 0-100mg/m³ cubre rangos de concentración comunes en el procesamiento de granos
-
A prueba de explosiones estándar: Cumple con los requisitos de seguridad de protección contra explosiones de polvo de granos
Escenarios aplicables
-
Talleres de molienda y envasado de molinos de harina
-
Operaciones de trituración, mezcla y peletización de fábricas de piensos
-
Áreas de carga y descarga de silos de granos
-
Talleres de descascarillado y pulido de molinos de arroz
-
Líneas de producción de aditivos alimentarios
IV. ¿Qué problemas comunes puede resolver un detector y alarma de concentración de polvo?
Problema 1: Incapacidad para monitorear la concentración de polvo del taller en tiempo real
Los métodos tradicionales de monitoreo de polvo dependen del muestreo manual y el análisis de laboratorio, que tienen un desfase y no pueden reflejar los cambios en tiempo real de la concentración de polvo en el lugar.
Solución: Un detector y alarma de concentración de polvo en línea puede monitorear continuamente la concentración de polvo en el lugar las 24 horas, los 7 días de la semana, mostrar datos en tiempo real y proporcionar una alarma inmediata cuando ocurren anomalías.
Problema 2: La salida de alarma no puede interactuar con los sistemas de control existentes
Muchas empresas ya tienen sistemas de control DCS o PLC, y la alarma de polvo necesita enviar señales a la sala de control central para un monitoreo unificado.
Solución: Soporta múltiples métodos de salida de señal, incluyendo salida analógica 4-20mA, comunicación RS485 y salida de relé, permitiendo una integración perfecta con varios sistemas de control.
Problema 3: El método de instalación no coincide con las condiciones del sitio
Los puntos de monitoreo de polvo varían en las diferentes líneas de producción. Algunos requieren medición dentro de conductos, mientras que otros necesitan colocación en espacios cerrados.
Solución: Soporta múltiples métodos de instalación, incluyendo tipo conducto, montaje en pared y tipo inserción, permitiendo una selección flexible según las condiciones del sitio.
Problema 4: Los factores ambientales causan mediciones inexactas
La alta temperatura, la alta humedad, los gases corrosivos y otros factores ambientales pueden afectar la precisión y la vida útil del sensor.
Solución: Ofrece opciones personalizadas que incluyen resistencia a altas temperaturas, diseño anticondensación y materiales resistentes a la corrosión para adaptarse a condiciones de trabajo complejas.
V. Principios de funcionamiento de los detectores y alarmas de concentración de polvo
Las tecnologías de detección de concentración de polvo más utilizadas actualmente incluyen las siguientes:
Método de inducción electrostática
-
Principio de funcionamiento: Utiliza la débil señal electrostática generada por la fricción entre las partículas de polvo y la sonda, que se amplifica y se emite como una señal eléctrica proporcional a la concentración
-
Escenarios aplicables: Monitoreo de fugas de filtros de mangas, detección de concentración de polvo en conductos
-
Consejo de selección: Respuesta rápida, bajo mantenimiento – adecuado para la mayoría de los escenarios industriales
Método de dispersión de luz
-
Principio de funcionamiento: La luz láser o infrarroja ilumina las partículas de polvo, y la intensidad de la luz dispersada se mide para calcular la concentración de polvo
-
Escenarios aplicables: Monitoreo de polvo en aire ambiente, detección de calidad del aire en talleres
-
Consejo de selección: Alta precisión, adecuado para monitoreo ambiental de baja concentración
Método de inducción de carga
-
Principio de funcionamiento: Mide la carga inducida cuando las partículas de polvo pasan a través de la sonda, con la intensidad de la señal proporcional a la concentración de polvo
-
Escenarios aplicables: Condiciones de polvo de alta humedad y alta viscosidad
-
Consejo de selección: Fuerte capacidad antiinterferencias, adecuado para condiciones complejas
Tecnología de acoplamiento AC
-
Principio de funcionamiento: Fuerte capacidad antiinterferencias, adecuado para sitios con alta interferencia electrostática
-
Escenarios aplicables: Industrias del acero, cemento, química y otras
-
Consejo de selección: Adecuado para entornos con alta interferencia electrostática
Recomendación de selección: Para la gran mayoría de los escenarios de monitoreo de polvo industrial, el detector y alarma de concentración de polvo por inducción electrostática es la opción principal debido a su respuesta rápida, bajo mantenimiento y fuerte adaptabilidad.
VI. Guía de selección rápida
Su condición: Monitoreo de polvo en entorno de taller general
-
Producto recomendado: Detector de concentración de polvo con alarma audible y visual
-
Configuración clave: Alarma audible y visual, salida 4-20mA, instalación en pared o en conducto
Su condición: Monitoreo de polvo en área peligrosa de planta química
-
Producto recomendado: Detector de polvo a prueba de explosiones para talleres
-
Configuración clave: A prueba de explosiones ExdⅡBT6, salida de relé, sonda de acero inoxidable
Su condición: Monitoreo de polvo en molino de harina/fábrica de piensos
-
Producto recomendado: Alarma de concentración de polvo para plantas de procesamiento de granos
-
Configuración clave: Sonda antiadherente, limpieza automática, certificación a prueba de explosiones
Su condición: Monitoreo de fugas de colector de polvo
-
Producto recomendado: Monitor de polvo por inducción electrostática de alta sensibilidad
-
Configuración clave: Rango 0-10mg/m³, respuesta rápida, instalación en conducto
Su condición: Monitoreo de polvo en conductos de alta temperatura
-
Producto recomendado: Alarma de concentración de polvo resistente a altas temperaturas
-
Configuración clave: Sonda de alta temperatura, instalación con tubo de extensión, material resistente a la corrosión
Su condición: Necesidad de interactuar con sistema DCS/PLC
-
Producto recomendado: Detector de polvo con comunicación RS485
-
Configuración clave: Protocolo Modbus RTU, salida 4-20mA
VII. Preguntas frecuentes (FAQ)
P1: ¿Qué tan fuerte es la alarma en el detector de concentración de polvo con alarma audible y visual?
R: Generalmente alcanza 100dB o más, comparable a una sirena de ambulancia, y se puede escuchar claramente incluso en entornos de taller ruidosos. El volumen se puede personalizar según los requisitos del sitio.
P2: ¿Se puede usar el detector de polvo a prueba de explosiones para talleres en minas de carbón subterráneas?
R: Sí, pero además del grado a prueba de explosiones, también debe tener certificación de seguridad minera MA. Confirme antes de comprar que el producto cumple con los requisitos para uso en minas de carbón subterráneas.
P3: ¿Cómo resuelve la alarma de concentración de polvo para plantas de procesamiento de granos el problema de adhesión de la sonda?
R: Este producto utiliza tecnología de tratamiento de superficie antiadherente para reducir la adhesión de polvo de granos. Para polvo de alta viscosidad, hay disponible un dispositivo de purga automática opcional para limpiar periódicamente la sonda con aire comprimido.
P4: ¿Cómo se establecen los umbrales de alarma en un detector y alarma de concentración de polvo?
R: Los umbrales de alarma deben establecerse de acuerdo con las normas nacionales de salud ocupacional (ej. GBZ 2.1-2019) o los requisitos de gestión de seguridad de la propia empresa. Generalmente, se establecen dos niveles: un nivel de prealarma y un nivel de alarma alta, ambos ajustables en el lugar o de forma remota.
P5: ¿El sensor requiere calibración regular?
R: Sí. Se recomienda realizar una calibración de cero y una calibración de intervalo cada 6-12 meses. Para plantas de procesamiento de granos, debido a la alta viscosidad del polvo, se recomienda un intervalo de calibración más corto.
P6: ¿Hay requisitos especiales de instalación para los detectores de polvo a prueba de explosiones?
R: La instalación debe cumplir con los códigos de instalación de equipos eléctricos a prueba de explosiones. Las cajas de conexiones deben estar debidamente selladas y los cables deben usar conductos flexibles a prueba de explosiones o cables blindados. Se recomienda que la instalación sea realizada por un electricista certificado.
P7: ¿Se puede vincular el detector y alarma de concentración de polvo a los equipos de recolección de polvo?
R: Sí. A través de la interfaz de salida de relé, la señal de alarma se puede conectar al sistema de control del ventilador del colector de polvo para iniciar automáticamente los equipos de recolección de polvo cuando la concentración de polvo excede el límite.
P8: ¿Cómo sé cuándo el sensor necesita limpieza?
R: Cuando la deriva de cero aumenta significativamente, la sensibilidad disminuye o ocurren fluctuaciones anormales, la acumulación de polvo en la sonda puede ser la causa. Para plantas de procesamiento de granos, se recomienda verificar la limpieza de la sonda mensualmente.
P9: ¿Se pueden usar los tres productos juntos?
R: Sí. Dentro de la misma fábrica, diferentes áreas pueden equiparse con diferentes productos según los niveles de riesgo. Por ejemplo, use el detector de polvo a prueba de explosiones para talleres en áreas peligrosas, la alarma de concentración de polvo para plantas de procesamiento de granos en talleres de procesamiento de granos y el detector de concentración de polvo con alarma audible y visual en áreas generales, construyendo juntos un sistema de monitoreo de seguridad graduado.
VIII. Conclusión
El detector y alarma de concentración de polvo es una importante línea de defensa para la seguridad industrial. Al seleccionar, considere los siguientes factores según las características de la industria, los requisitos a prueba de explosiones y el entorno de instalación:
-
Talleres generales: Elija un detector de polvo básico con alarma audible y visual para advertencia en el lugar
-
Áreas peligrosas: Debe usar un detector de polvo a prueba de explosiones para garantizar que el dispositivo en sí sea seguro
-
Industria de procesamiento de granos: Requiere una alarma especializada optimizada para las características del polvo de granos para resolver tanto los desafíos de adhesión como los de seguridad contra explosiones
Al construir un sistema completo de monitoreo de seguridad industrial, se recomienda configurar diferentes tipos de productos según los niveles de riesgo de las diferentes áreas dentro de la fábrica, logrando una protección graduada y un monitoreo preciso.
Si necesita un diseño de solución personalizado para sus condiciones de trabajo específicas, comuníquese con el equipo técnico de Kunlun Zhongda. Le proporcionaremos una solución completa desde la selección del sensor hasta la integración del sistema.
Selección del Controlador Inteligente de Temperatura con Pantalla Digital – ¿Por qué su Sistema de Calefacción Siempre Falla en Controlar la Temperatura con Precisión?
¿Es realmente importante el mantenimiento posterior de los transmisores de temperatura? Kunlun Zhongda explica seis puntos clave de mantenimiento