Nueva solución de control ambiental para la industria de tratamiento de residuos: el controlador inteligente de temperatura, humedad y presión mejora la eficiencia operativa
autor: JENNIE
2025-10-21
Tendencias de la industria
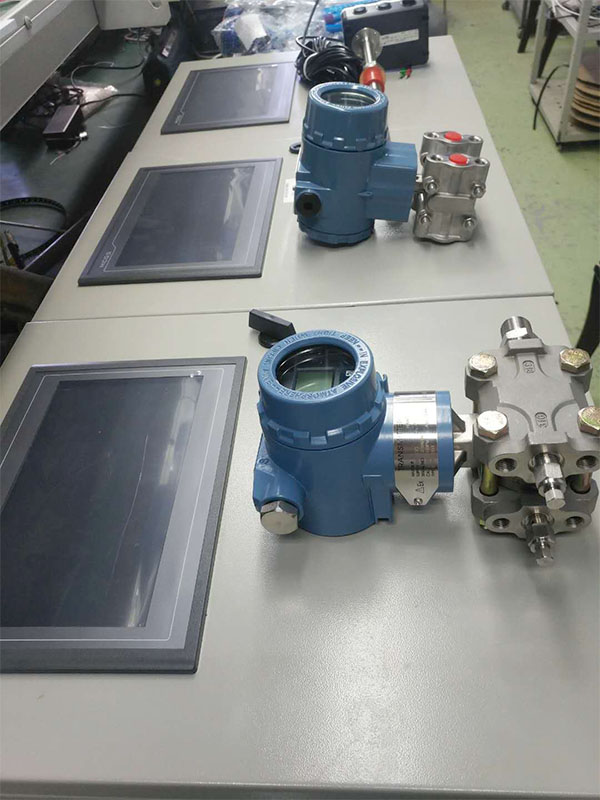
La industria del tratamiento de residuos dio la bienvenida recientemente a una solución innovadora de control ambiental. El controlador inteligente de temperatura, humedad y presión, con sus características técnicas avanzadas y rendimiento estable, ofrece nuevas posibilidades para el control de parámetros ambientales durante los procesos de tratamiento de residuos. Este equipo mejora significativamente los niveles de control ambiental en las instalaciones de tratamiento de residuos a través de su sistema integrado de seguimiento y control.
Características técnicas
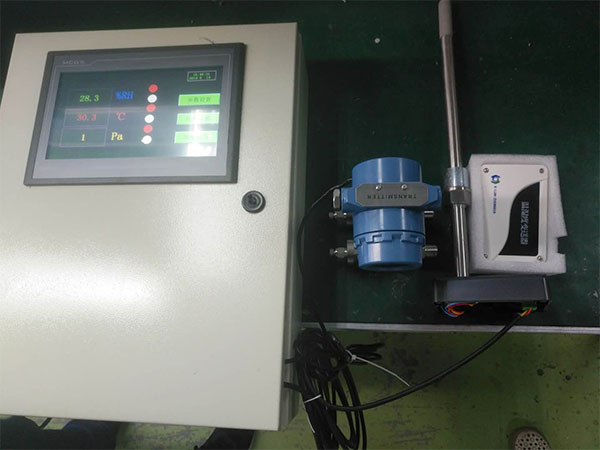
Este sistema de control ambiental adopta un diseño integrado multicanal, equipado con tres interfaces de entrada analógica de 4-20 mA que pueden recopilar simultáneamente datos de temperatura, humedad y presión diferencial. El dispositivo cuenta con una pantalla de alta definición que muestra varios parámetros ambientales en tiempo real, lo que permite a los operadores comprender rápidamente el estado actual del entorno de procesamiento. El sistema admite configuraciones de umbral de alarma independientes para cada parámetro de monitoreo, y cuando los datos ambientales exceden los rangos establecidos, el dispositivo público de alarma visual y audible se activa automáticamente para garantizar el manejo oportuno de situaciones anormales.
Funciones de control
El controlador está equipado con tres salidas analógicas de 4-20 mA y ocho canales de control de interruptor independientes, correspondientes a las funciones de control de calefacción, refrigeración, humidificación, deshumidificación, presurización y alivio de presión, respectivamente. Este diseño de salida modular permite que el equipo ajuste automáticamente el entorno de procesamiento basándose en datos de monitoreo en tiempo real, lo que garantiza que el proceso de tratamiento de residuos siempre mantenga condiciones operativas óptimas. Los usuarios pueden configurar de manera flexible los parámetros operativos para cada canal de control de acuerdo con los requisitos de procesamiento específicos.
Sistema de software
El software de monitoreo inteligente equipado en el dispositivo tiene potentes capacidades de procesamiento de datos y admite funciones de visualización de curvas en tiempo real que ayudan a los operadores a captar intuitivamente los cambios en los parámetros ambientales. El sistema registra completamente los datos operativos históricos, lo que permite a los usuarios ver registros de parámetros de cualquier período a través de la función de consulta histórica, lo que proporciona una base confiable para la optimización de procesos y el mantenimiento de equipos. El diseño de la interfaz del software se centra en la experiencia del usuario, lo que garantiza un funcionamiento sencillo y fácil de aprender.
Especificaciones de rendimiento
Diseñado según estándares de nivel industrial, este controlador utiliza una fuente de alimentación de 220 VCA para garantizar un funcionamiento estable en entornos industriales complejos. La carcasa del equipo adopta un proceso de pulverización de plástico con placa de hierro de alta calidad con dimensiones de 400×500×140 mm, y presenta una construcción resistente y duradera. El equipo tiene un amplio rango de adaptación al entorno de trabajo, capaz de funcionar de manera continua y estable en ambientes con temperaturas de -20 ℃ a 60 ℃ y condiciones de humedad relativa de 5%-90%, cumpliendo plenamente con los requisitos ambientales especiales de los sitios de tratamiento de residuos.
Valor de aplicación
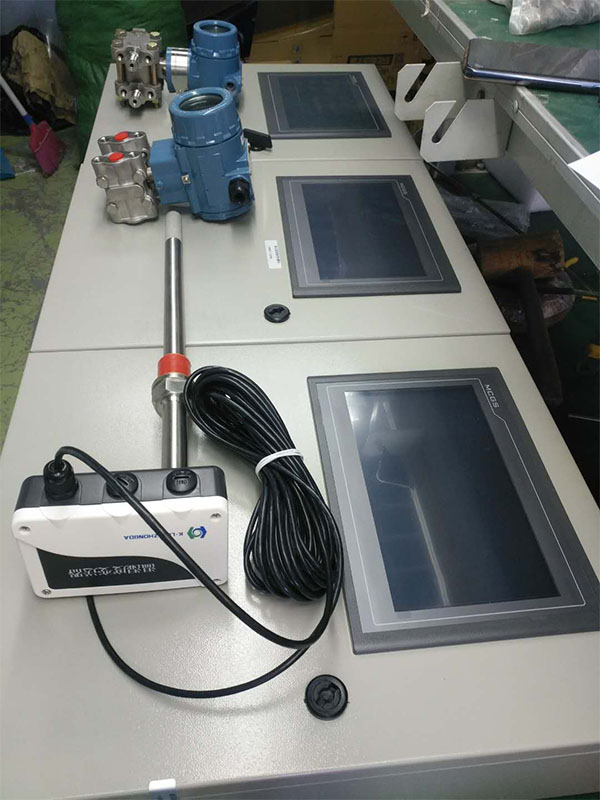
En las operaciones de tratamiento de residuos, el control preciso de los parámetros ambientales afecta directamente la efectividad del tratamiento y el cumplimiento ambiental. La aplicación de este controlador puede mejorar significativamente el nivel de automatización del proceso de tratamiento. A través de una regulación ambiental precisa, no solo puede mejorar la eficiencia del tratamiento sino también controlar eficazmente la difusión de olores y mejorar el entorno de trabajo. Las funciones automatizadas del equipo reducen los requisitos de operación manual, lo que garantiza la estabilidad de la calidad del tratamiento y al mismo tiempo reduce los costos operativos.
Desempeño de seguridad
El diseño de seguridad del equipo considera plenamente las condiciones especiales de trabajo en los sitios de tratamiento de residuos. La alarma pública sonora y visual garantiza señales de alarma claras y definidas que pueden atraer la atención del operador incluso en entornos de trabajo ruidosos. El diseño independiente de cada canal de control evita interferencias mutuas, mejorando la confiabilidad operativa del sistema. Todas las interfaces eléctricas adoptan estándares de protección de grado industrial, lo que garantiza un funcionamiento estable a largo plazo del equipo en condiciones adversas como humedad y polvo.
Soporte de mantenimiento
El controlador de diseño modular facilita el mantenimiento, con un diseño de interfaz estandarizado que hace que el reemplazo del sensor y la expansión del equipo sean más convenientes. El fabricante proporciona guías de operación detalladas y manuales de solución de problemas, ofreciendo soporte técnico integral para el mantenimiento diario del equipo, garantizando que los usuarios puedan aprovechar al máximo el rendimiento del equipo.
Impacto de la industria
La introducción de este controlador ambiental inteligente se alinea con las necesidades de automatización y desarrollo inteligente de la industria del tratamiento de residuos. Al proporcionar un control preciso de los parámetros ambientales, no solo ayuda a mejorar la eficiencia del tratamiento, sino que también tiene una importancia positiva para promover el reciclaje de recursos y la protección del medio ambiente. A medida que los requisitos medioambientales sigan aumentando, estos equipos de control inteligente demostrarán un mayor valor de aplicación en el campo del tratamiento de residuos.
Haga clic para verKLZDinicio>>
Aplicación innovadora del sistema inteligente de control de temperatura en la industria textil: la caja de control de calentamiento automático mejora la eficiencia y la seguridad del secado de telas
Nuevos avances en medición y control industriales: dos dispositivos profesionales facilitan el desarrollo de precisión en la industria
Artículo relacionado
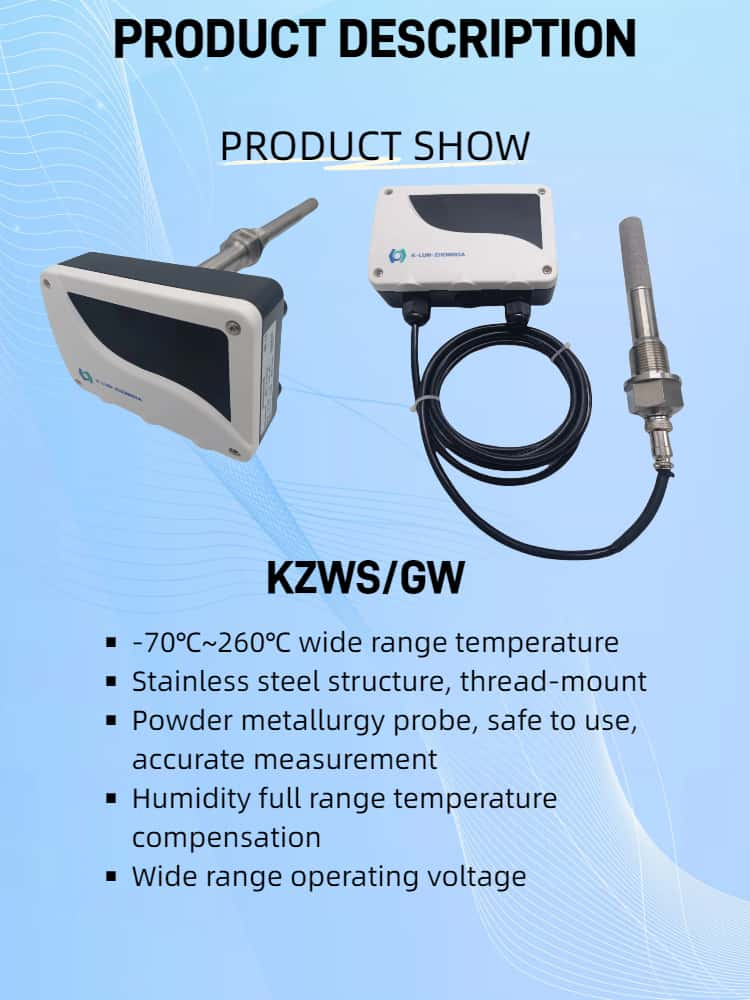
Los transmisores de alta temperatura y humedad Kunlun Zhongda constituyen la base hardware fundamental para transformar los hornos de secado de madera de un secado basado en experiencia a un secado de precisión. La adaptabilidad a altas temperaturas, el diseño anti-condensación y la estabilidad industrial determinan directamente el nivel de inteligencia del proceso de secado y la calidad del producto final.
Aplicación del transmisor de alta temperatura y humedad Kunlun Zhongda en hornos de secado de madera
El valor profundo de los sensores de temperatura de bomba de tornillo no radica en la medición de un solo punto sino en un sistema cuatro en uno que incluye protección transitoria, algoritmo inteligente de estator, diagnóstico de fusión triangular y seguridad funcional SIL, lo que permite a la mayoría de los proveedores de componentes actualizarse a proveedores de soluciones de sistema.
Aplicaciones de sensores de temperatura en bombas de tornillo
De la alarma pasiva a la predicción proactiva, de la medición de un solo punto a la fusión de varios parámetros, esa es la base técnica para el cambio del "mantenimiento programado" al "mantenimiento predictivo" mediante el uso de sensores de temperatura en bombas de alta presión multietapa.
Aplicación de sensores de temperatura en bombas de alta presión multietapa

El valor del monitoreo del sensor de temperatura no radica en "conocer la temperatura actual", sino en "predecir lo que se convertirá", de la alarma pasiva a la predicción proactiva, esta es la base técnica del cambio del mantenimiento programado al predictivo.
Aplicación de sensores de temperatura en bombas centrífugas